行业资讯
吹膜制袋一体的PE包装厂,交期到底能快多少?
行业痛点:交期为何是PE包装的命门
在PE包装领域,交期历来是客户体验中敏感的环节。传统生产模式下,吹膜与制袋分属不同工厂,薄膜需要从吹膜厂运输到制袋厂,经历二次装卸、中间仓储和工序衔接,任何一环波动都会叠加进总交期。而“吹膜制袋一体”的PE包装厂,通过将两大核心工序置于同一厂区、同一管理链条之下,从原料熔融挤出到成品包装袋产出,全程流转路径大幅缩短。这种模式究竟能把交期压缩到什么程度?答案不能一概而论,但一体化带来的结构性提升,正在重新定义行业对“快”的认知。
一体化工厂的交期优势:不止省去运输时间
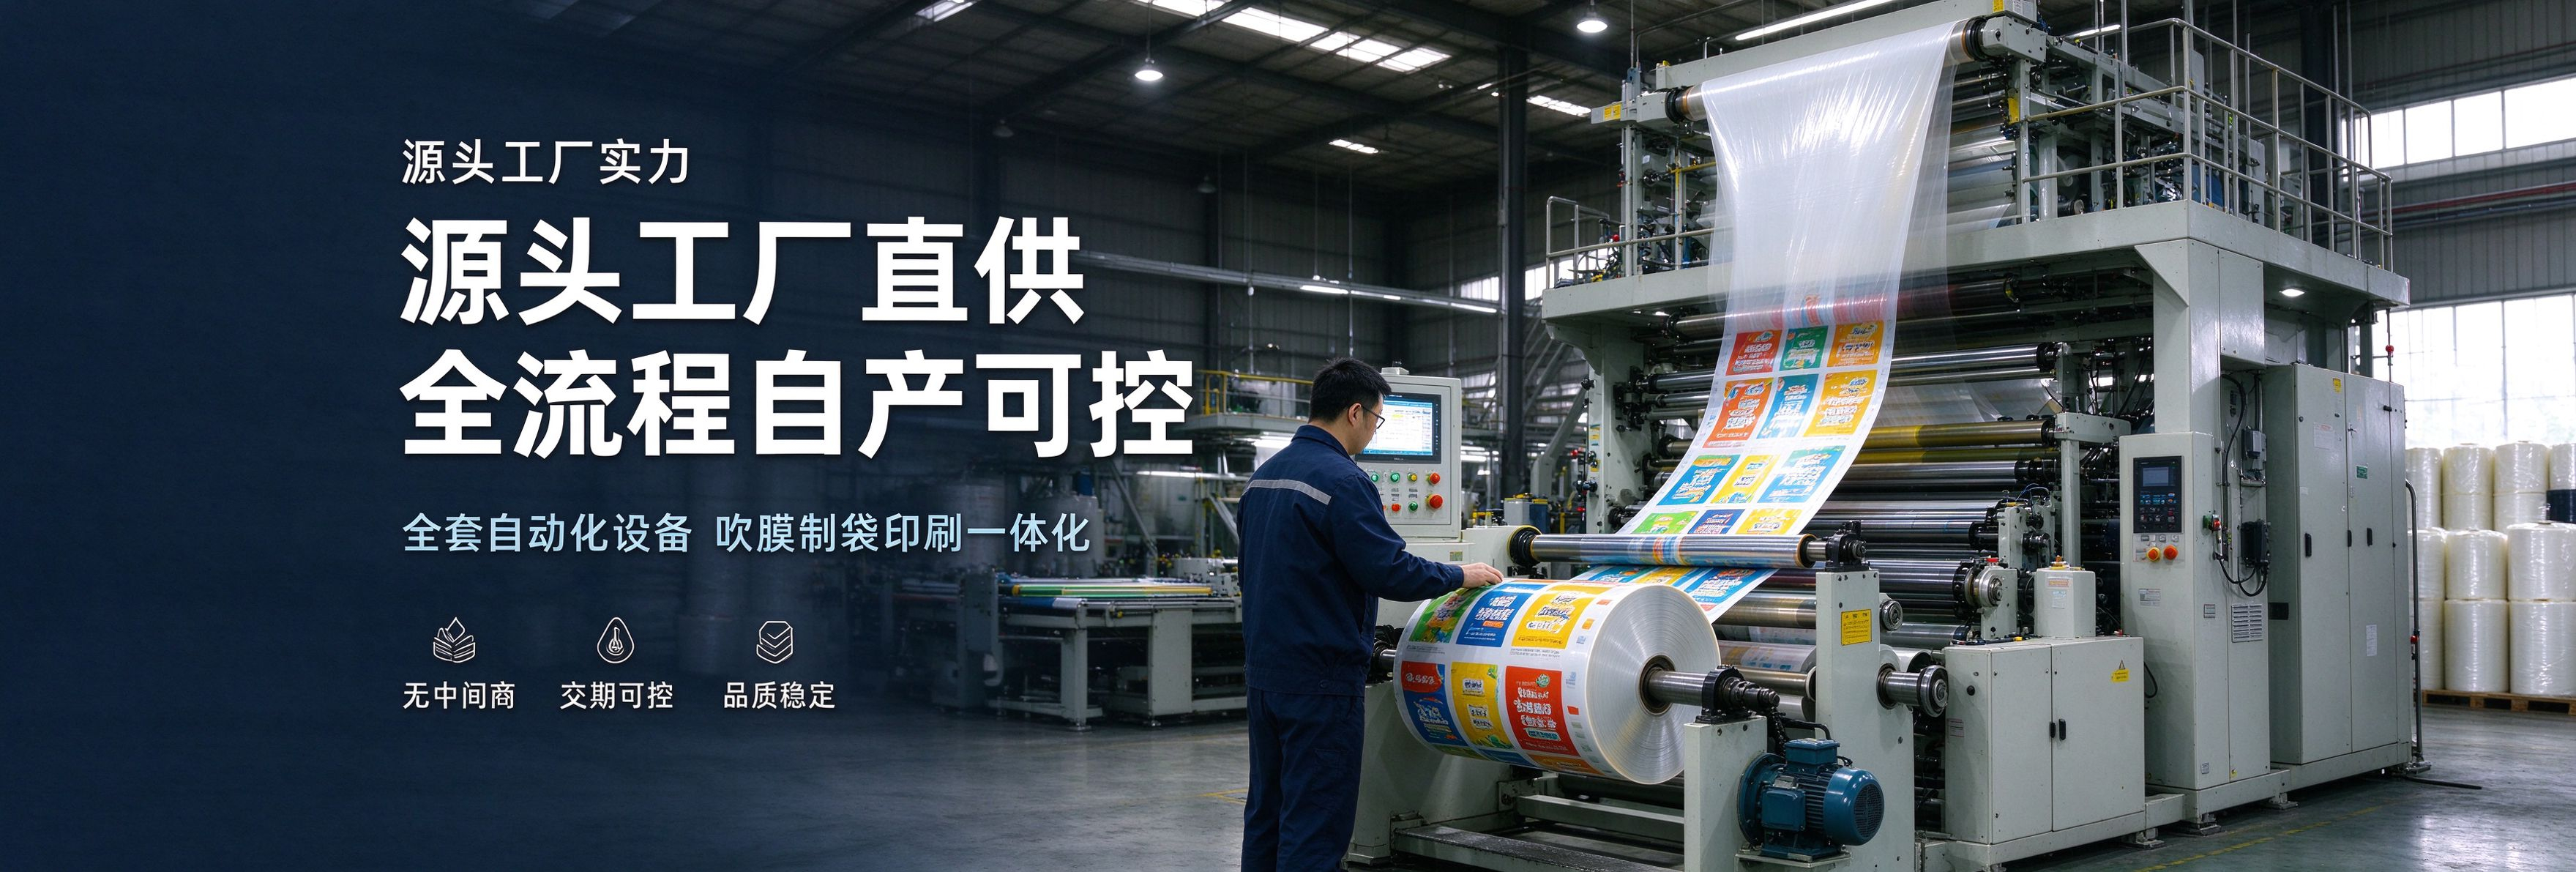
吹膜制袋一体化的核心逻辑,是消除工序间的“物理隔离”与“信息断层”。在独立车间内,吹膜机组产出的膜卷可以直接通过轨道或周转车进入制袋工序,无需外部物流等待;生产计划统一调度,膜卷库存不再是必需缓冲,因为前后工序的节奏可以实时匹配。这种紧密耦合带来的直接效果是:传统模式下动辄数天的跨厂流转时间被压缩至小时级,整体交期通常可缩短一半以上,部分标准化订单甚至能做到当日下达、当日产出。具体快多少,取决于产品规格、膜厚、袋型复杂度等因素,但一体化工厂在交期上具备天然的结构性优势,这是纵向分工模式难以比拟的。
一体化模式在交期上的关键提速点包括:- 工序衔接零运输:膜卷无需出厂,避免了装卸、运输和等待时间,这是交期缩减的大来源。
- 连续化生产减少等待:吹膜与制袋速率可调,通过在线张力控制和自动纠偏系统,实现膜卷不间断供料,减少停机换卷时间。
- 快速换单能力:一体化工厂通常配置多台不同宽幅的吹膜机与制袋机,换单时内部协调灵活,比跨厂沟通更快。
- 质量反馈即时化:若制袋过程中发现薄膜瑕疵,可立即反馈吹膜工段调整工艺参数,避免批量性问题导致的返工和交期延误。
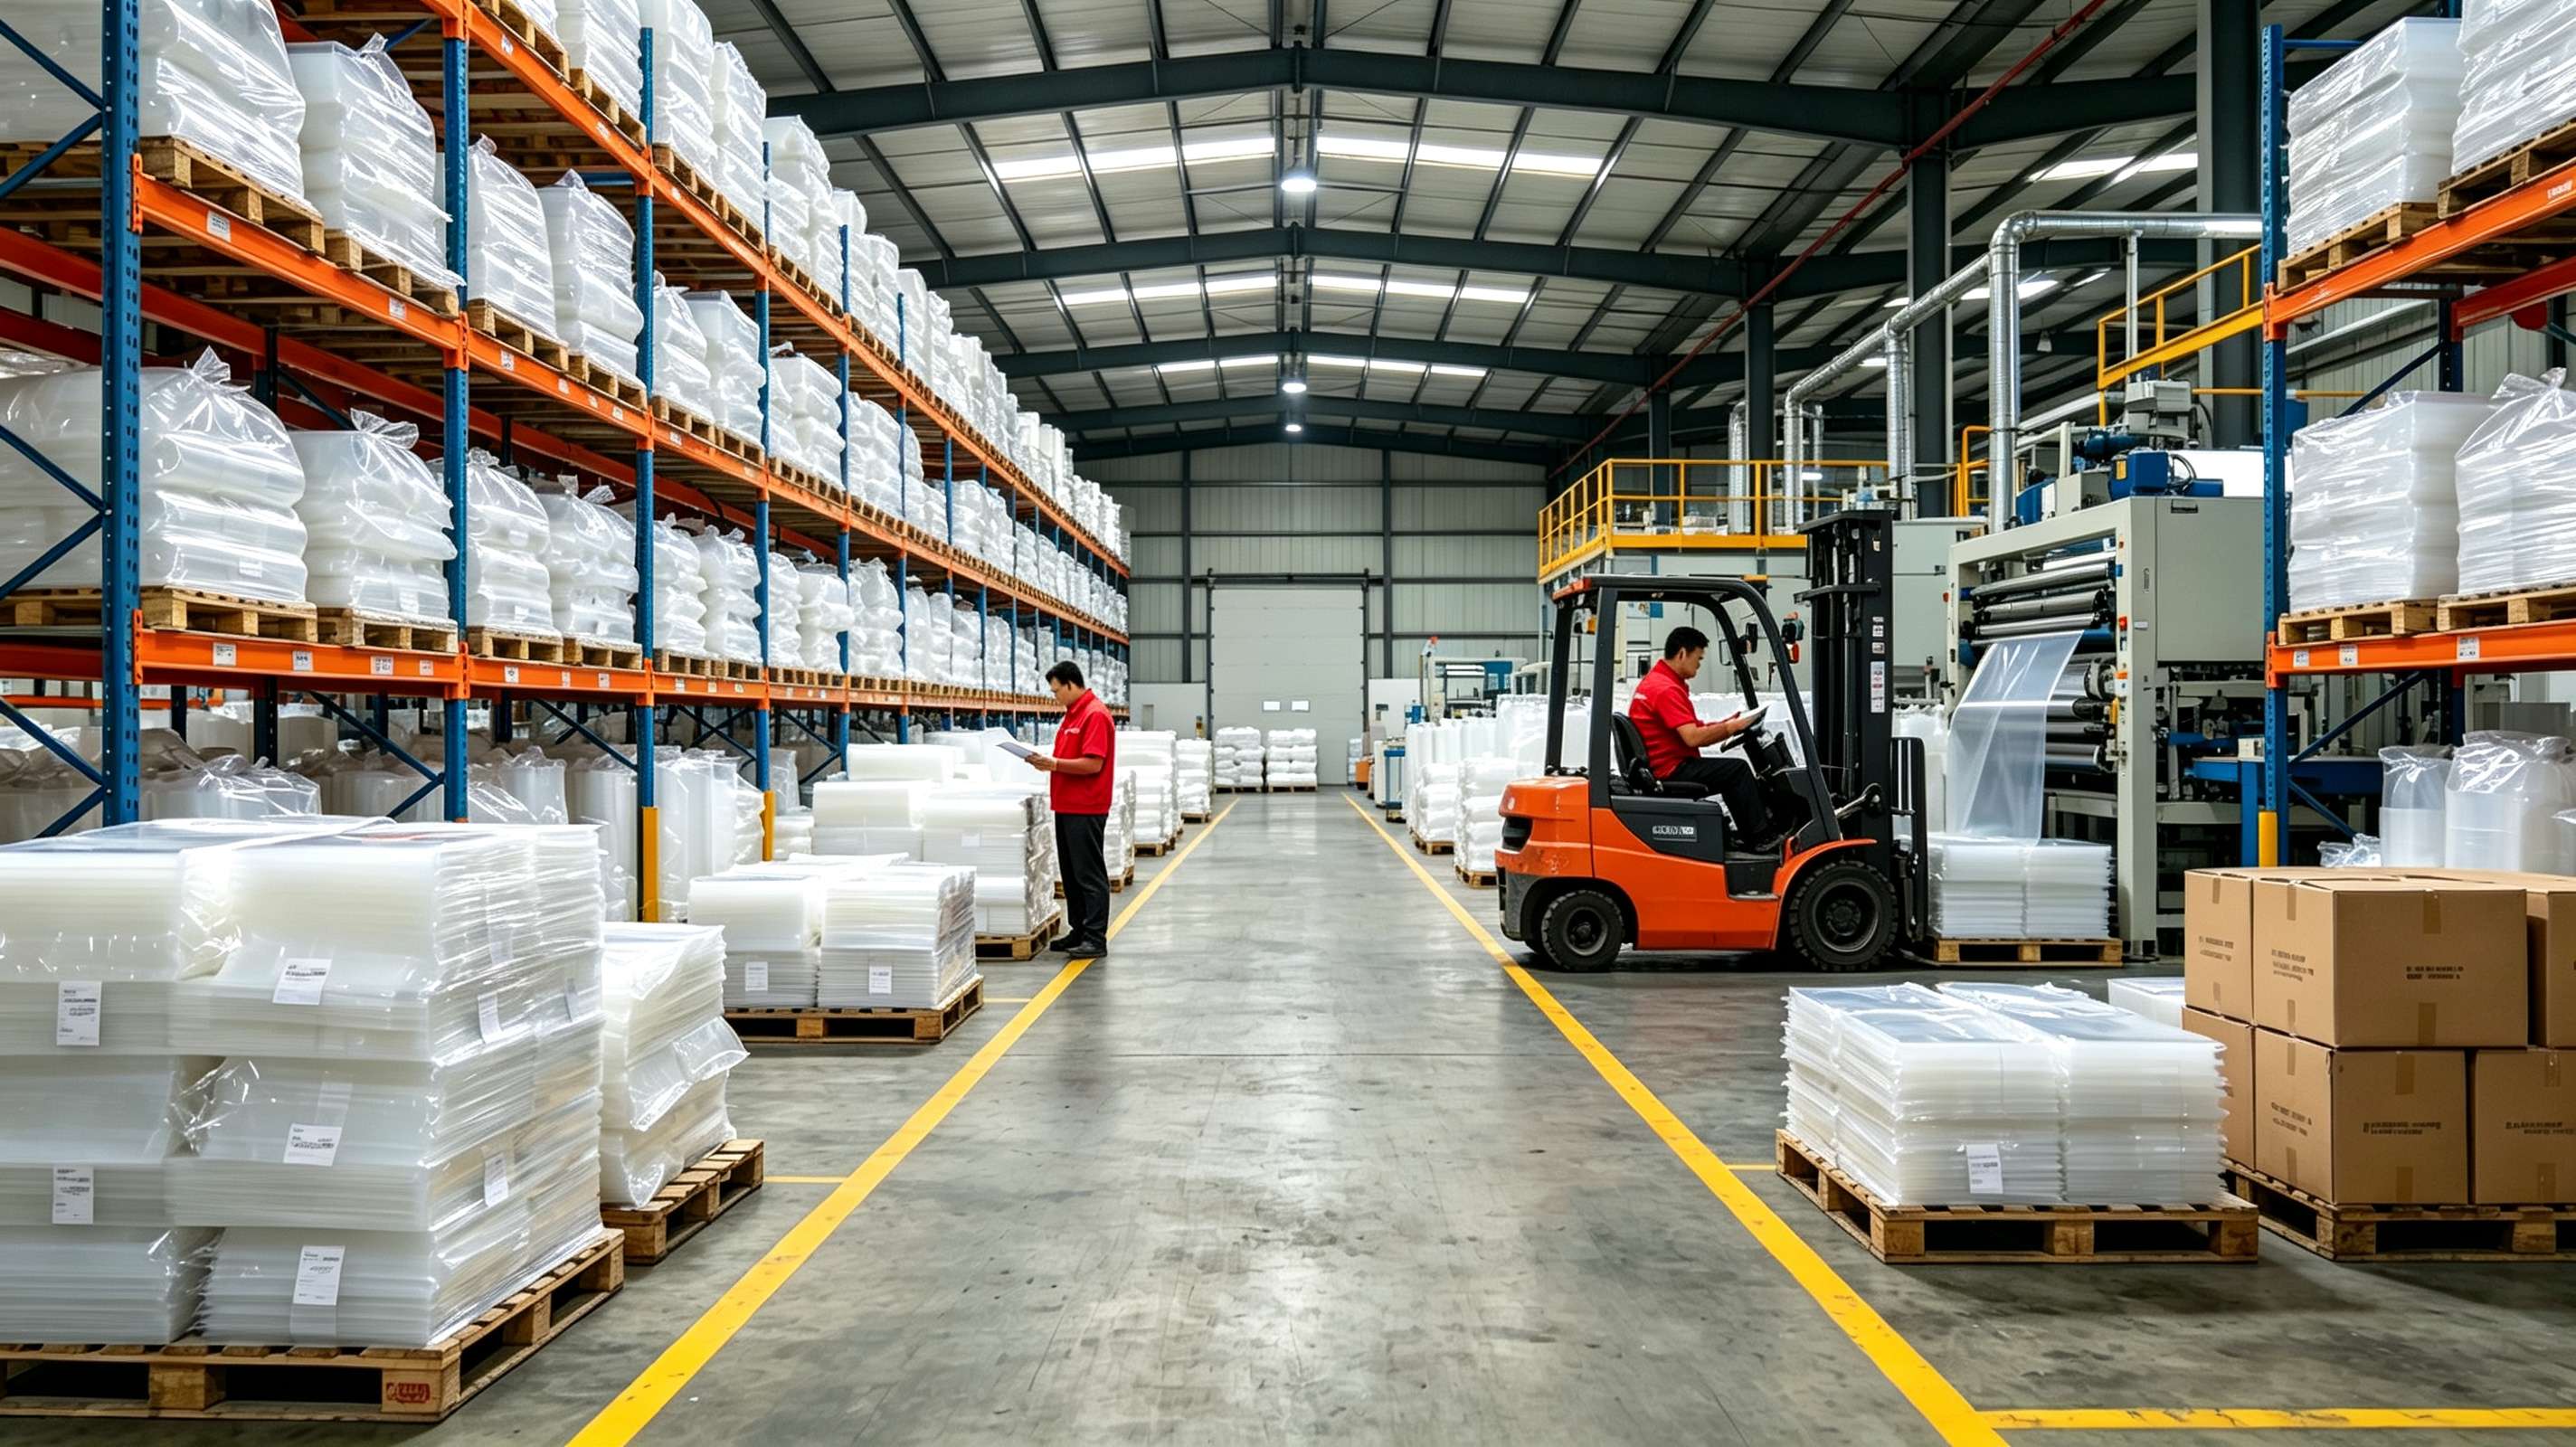
此外,一体化工厂在原料库存管理上更具弹性。由于吹膜环节直接面向制袋需求,企业可以按订单采购专用原料,减少原料和半成品占用。当紧急插单出现时,一体化工厂能够直接调整吹膜机台的生产顺序,而不影响已在途的制袋进度,这种“内部优先级调度”能力,是传统外协模式下难以实现的。
客观看待:快并非标准,稳定才是硬道理
虽然吹膜制袋一体在交期上优势明显,但实际能“快多少”还受制于工厂的管理水平与设备配置。如果吹膜机台产能不足,或制袋机换单耗时过长,一体化同样会出现瓶颈;反之,若企业盲目追求速度而压缩必要的产品熟化时间,可能导致PE薄膜性能不稳定。因此,衡量交期提速不应只看日历天数,还需结合订单达成率、质量合格率和客户满意度。成熟的一体化包装厂,通常通过数字化排产系统实时追踪每笔订单的工序状态,将交期承诺精确到小时,并预留合理的波动余量。这种基于数据的管理能力,才是将“一体化的可能性”转化为“稳定的快交期”的保障。
展望:一体化不是药,而是系统工程
总的来说,吹膜制袋一体的PE包装厂,在交期上相比传统模式通常能实现“以天为单位”的显著缩减,尤其对于常规尺寸、批量适中的订单,提果为突出。不过,交期只是竞争力的一部分,成本、品质、服务同样决定客户长期选择。未来,随着智能工厂技术的渗透,一体化模式将进一步与自动仓储、在线检测和智能物流融合,交期数据的透明度也会越来越高。对于包装采购方而言,理解“一体化的快”背后的逻辑,有助于更科学地评估供应商能力,而非简单追逐短交期。毕竟,可持续的“快”,永远建立在严谨的流程和稳健的系统之上。